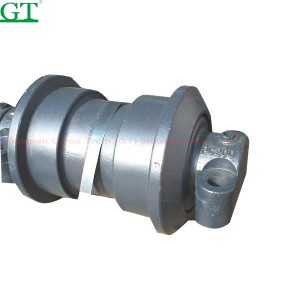
Ensemble vérin de réglage de chenilles pour châssis de bulldozer et excavatrice

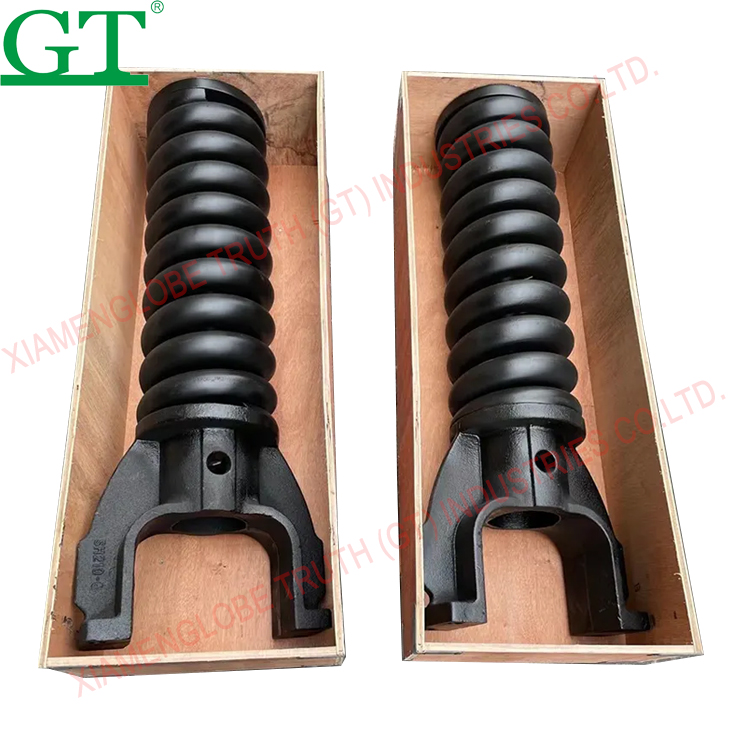
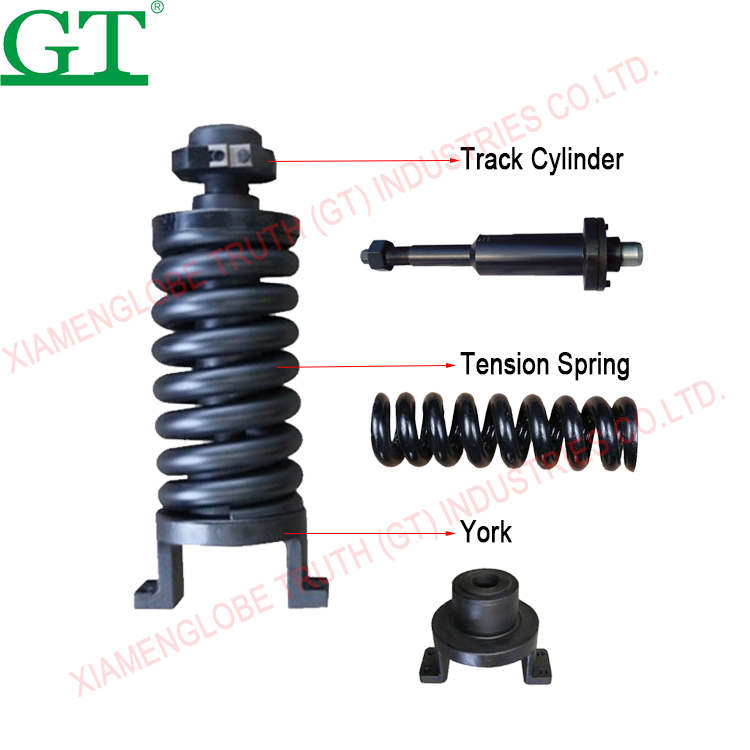
| Informations détaillées sur le produit | |
| Description: | Ensemble de ressort de rappel du vérin de réglage de chenille pour train de roulement de bulldozer/excavatrice |
| Lieu d'origine : | Chine |
| Nom de marque : | PT'ZM |
| Numéro de modèle | |
| Prix: | Négocier |
| Détails de l'emballage : | Emballage maritime fumigé |
| Délai de livraison: | 7 à 30 jours |
| Modalités de paiement : | L/CT/T |
| Conditions de prix : | FOB/ CIF/ CFR |
| Quantité minimale de commande : | 1 PC |
| Capacité d'approvisionnement : | 10 000 pièces/mois |
| Matériel: | 60Si2Mn /45# /QT450-10 |
| Technique: | Forgeage |
| Finition: | Lisse |
| Dureté: | HRC45-55 |
| Qualité: | exploitation minière robuste et de haute qualité |
| Durée de la garantie : | 24 mois |
| Service après-vente : | Assistance technique vidéo, assistance en ligne |
| Couleur: | Noir ou requis par le client |
| Application: | Bulldozer et pelle sur chenilles |
- Fabrication de ressorts hélicoïdaux de compression avec fil d'acier à ressort étiré à froid
Pour les ressorts hélicoïdaux usinés au tour, après le processus d'enroulement, il est nécessaire de les découper afin de séparer les différents ressorts assemblés en un seul. Pour certains ressorts importants, une étape de tri de la hauteur de l'ébauche peut être ajoutée avant la rectification de la face d'extrémité afin de garantir la qualité de la rectification. Le processus de rectification peut également être divisé en ébauche et finition ; l'ébavurage ou le chanfreinage peuvent être effectués après l'ébauche.
- Fabrication de ressorts hélicoïdaux extensibles avec fil d'acier à ressort étiré à froid
La fabrication des ressorts hélicoïdaux extensibles peut être réalisée en une seule étape d'enroulement pour certains types de manilles, grâce à une machine d'enroulement automatique spéciale. Il est important de noter que le traitement thermique de relaxation des contraintes après enroulement vise à éliminer les contraintes résiduelles générées lors de cette opération, tandis que le traitement thermique après la fabrication de l'anneau de retenue vise à éliminer les contraintes internes générées lors de sa fabrication. Bien que ces deux traitements aient pour fonction d'éliminer les contraintes internes, ils ne peuvent être combinés en un seul, car le premier traitement thermique a pour fonction de « réglage » afin de garantir la précision de la position relative de la manille. De plus, la température de chauffage du second traitement thermique ne doit pas être supérieure à celle du premier.
- Fabrication de ressorts de torsion à spires jointives en fil d'acier à ressort étiré à froid
À l'instar des ressorts de traction, la fabrication des ressorts de torsion utilise une machine d'enroulement automatique spéciale. Pour certains bras de torsion standard, l'enroulement peut être réalisé en une seule étape. Il existe deux procédés technologiques typiques pour la production de ressorts de torsion. Le premier consiste à découper le matériau à une longueur précise, puis à l'enrouler et à effectuer d'autres opérations, comme dans le cas des ressorts de torsion à double bras. Le second est similaire à celui des ressorts de traction, mais diffère : le ressort de traction sert à fabriquer l'anneau de suspension, tandis que le ressort de torsion sert à fabriquer le bras de torsion. Comme le sens des contraintes résiduelles est opposé à celui des contraintes de service, le revenu est souvent omis afin de réduire la valeur maximale de ces dernières. Cependant, le revenu permet de stabiliser la structure granulaire du matériau du ressort et de réduire la déformation du bras de torsion due aux chocs lors du transport. Un traitement de torsion renforcée est également appliqué à certains ressorts de torsion spécifiques.
- Ressort hélicoïdal fabriqué à partir de fil d'acier à ressort fourni à l'état recuit
Le fil d'acier à ressort allié, fourni à l'état recuit, est principalement utilisé pour la fabrication de ressorts de compression. Son procédé de fabrication diffère de celui décrit précédemment. Il est principalement trempé et revenu après formage, puis normalisé lors de la fabrication de l'extrémité du ressort. Les autres étapes sont globalement identiques.
- Procédé technologique du grand ressort à bobine chaude
Les ressorts dont le diamètre est supérieur à 12 mm sont souvent appelés « gros ressorts » et sont généralement fabriqués par formage à chaud. Un ressort hélicoïdal formé à chaud est essentiellement un ressort de compression. Tous les ressorts hélicoïdaux formés à chaud sont à âme hélicoïdale. Concernant les ressorts de compression coniques enroulés en spirale, il est difficile d'obtenir un pas d'enroulement optimal ; cette opération est donc nécessaire lors du calibrage. De plus, afin de garantir la température de trempe, le processus de correction doit être précis et rapide. Dans le cas contraire, un réchauffage est nécessaire pendant la trempe. Pour améliorer la durée de vie en fatigue des ressorts hélicoïdaux formés à chaud, un grenaillage doit être effectué autant que possible lorsque les conditions le permettent.
Le modèle d'utilité concerne un nouveau vérin de tension utilisé dans un dispositif de tension d'une excavatrice.
Un dispositif appliqué à l'excavatrice lors du serrage du nouveau type de vérin hydraulique à ergots est conçu de la manière suivante : la tige de piston est insérée dans le bloc-cylindres, l'extrémité latérale du corps du vérin comporte un orifice de lubrification, l'orifice d'injection d'huile traversant la tige de piston. À l'entrée de cet orifice se trouve un petit graisseur, lui-même muni d'un graisseur. La vis du vérin est située dans la paroi extérieure du corps du vérin, et son extrémité intérieure est fixée à l'extrémité de la tige de piston. L'articulation entre la vis et la tige de piston est assurée par une bague d'étanchéité placée à l'extrémité inférieure du corps du vérin. L'extrémité inférieure de la paroi extérieure de la tige de piston et la paroi intérieure du corps du vérin sont munies d'une douille de guidage, d'un joint d'huile et d'une bague de retenue. L'extrémité extérieure de la vis est fixée par un écrou, et la face extérieure de cet écrou est munie d'un joint d'arrêt. Ce modèle d'utilité présente les avantages suivants : structure novatrice, forme plus régulière, combinaison structurelle plus scientifique, technologie plus avancée, matériaux standard, haute résistance, qualité plus stable, robustesse et durabilité accrues, et durée de vie prolongée.
| Informations détaillées sur le produit | |
| Description: | Ensemble de ressort de rappel du vérin de réglage de chenille pour train de roulement de bulldozer/excavatrice |
| Lieu d'origine : | Chine |
| Prix: | Négocier |
| Détails de l'emballage : | Emballage maritime fumigé |
| Délai de livraison: | 7 à 30 jours |
| Modalités de paiement : | L/CT/T |
| Conditions de prix : | FOB/ CIF/ CFR |
| Quantité minimale de commande : | 1 PC |
| Capacité d'approvisionnement : | 10 000 pièces/mois |
| Matériel: | 60Si2Mn /45# /QT450-10 |
| Technique: | Forgeage |
| Finition: | Lisse |
| Dureté: | HRC45-55 |
| Qualité: | exploitation minière robuste et de haute qualité |
| Durée de la garantie : | 24 mois |
| Service après-vente : | Assistance technique vidéo, assistance en ligne |
| Couleur: | Noir ou requis par le client |
| Application: | Bulldozer et pelle sur chenilles |