


Lors de l'achat de pièces de train de roulement, les termes « acier moulé » et « acier forgé » sont fréquemment employés. Mais comprenez-vous réellement comment ces deux procédés de fabrication distincts déterminent la résistance, la durabilité et la durée de vie de vos composants ? Spécialiste mondial des trains de roulement, GT (Globe Truth) vous propose une analyse approfondie de la microstructure des métaux pour vous éclairer.
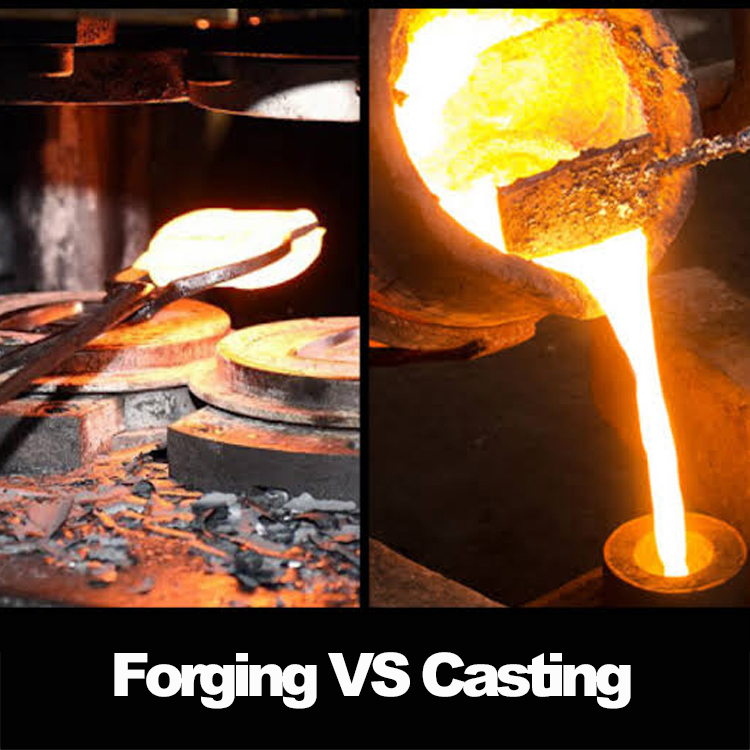
I. Forgeage : Remodeler les « fibres musculaires » du métal
Le procédé de forgeage consiste à appliquer une pression considérable (souvent plusieurs milliers de tonnes) à un lingot chauffé, ce qui provoque une déformation plastique. Imaginez que vous pétrissez de la pâte : les grains internes du métal s’allongent dans le sens de la force, formant des lignes continues appelées « flux de grain ».
| Propriété | Résultat |
| résistance à la fatigue | Extrêmement élevé. La structure à flux de grains continu bloque efficacement la propagation des fissures. |
| Résistance aux chocs | Excellent. Le forgeage élimine la porosité microscopique et le jeu à l'intérieur de l'acier. |
| Applications | Liens de suivi, Dents de seauet d'autres composants soumis à des tensions et des impacts extrêmes. |
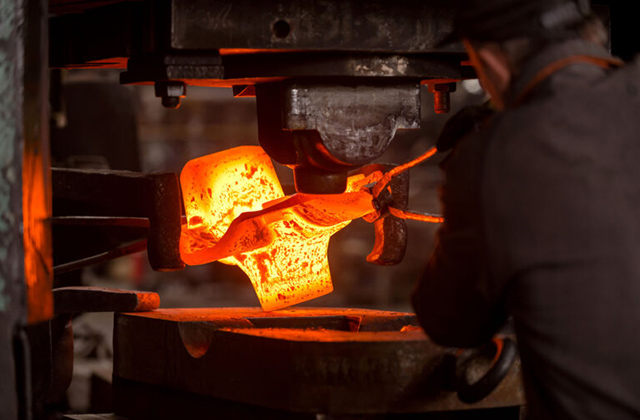
II. Moulage : Le « moule de précision » pour les géométries complexes
Le moulage est le procédé qui consiste à verser de l'acier en fusion dans un moule et à le laisser se solidifier. Le moulage de précision moderne permet de produire en une seule étape des pièces aux profils internes très complexes.
| Propriété | Résultat |
| Liberté de conception | Très haute qualité. Permet de créer facilement des structures complexes avec des cavités internes, des brides et des nervures. |
| Portez l'uniforme | Bien. En contrôlant précisément la composition de l'alliage, on peut obtenir une dureté uniforme. |
| Applications | Rouleaux de chenille, Les fainéantset d'autres pièces nécessitant une géométrie interne complexe. |
III. Comparaison côte à côte : Les principales différences en un coup d’œil
| Comparaison | Forgeage | Fonderie |
| Microstructure | Orientation directionnelle des grains, ténacité élevée et résistance à la fatigue | Structure à grains équidistants, bonne dureté globale et résistance à l'usure |
| Défauts internes | Porosité minimale, densité extrêmement élevée | Nécessite un contrôle strict de la porosité et du retrait. |
| Rapport force/poids | force spécifique plus élevée | Bonne force spécifique |
| Produits GT typiques | Maillons de chenille, dents de godet | Galets de roulement, galets tendeurs |
Conclusion : Le bon processus pour la bonne partie
Dans le secteur des engins de chantier, on dit souvent : « Laissons les pièces forgées supporter les contraintes, et les pièces moulées gérer l’usure. » GT (Xiamen Globe Truth) rejette cette approche de fabrication standardisée. Nous adaptons avec précision le processus de fabrication optimal au profil de contrainte unique de chaque composant, garantissant ainsi à votre système de train de roulement une performance et une fiabilité accrues, même dans les conditions les plus extrêmes.
Date de publication : 21 juillet 2026
